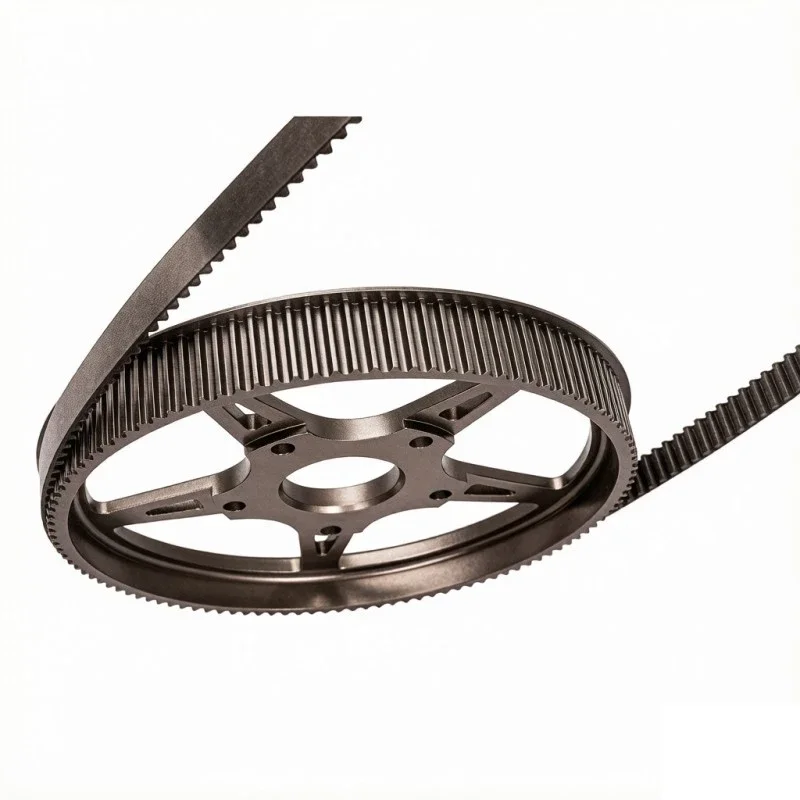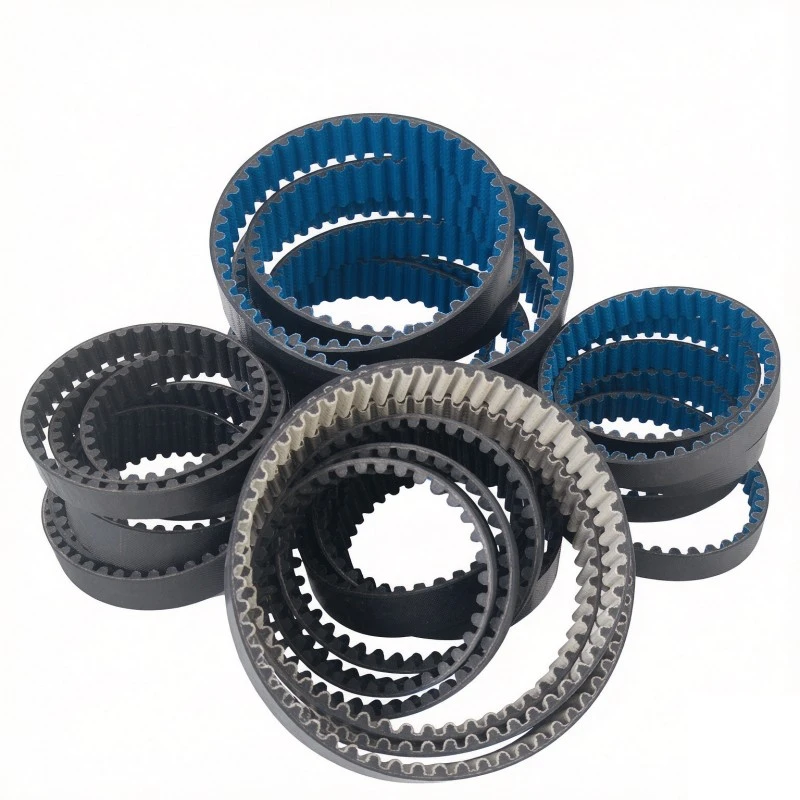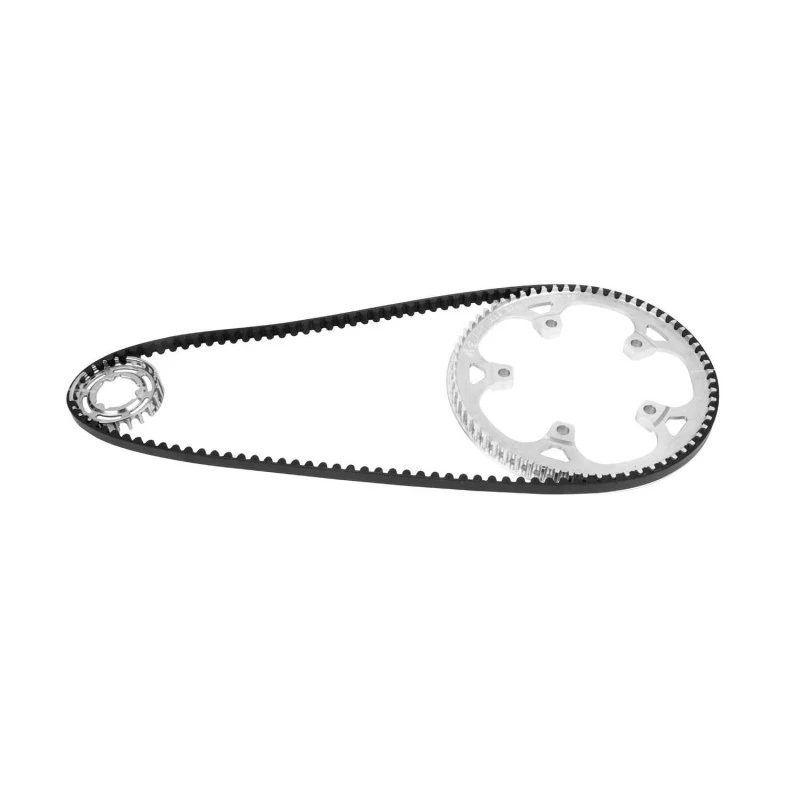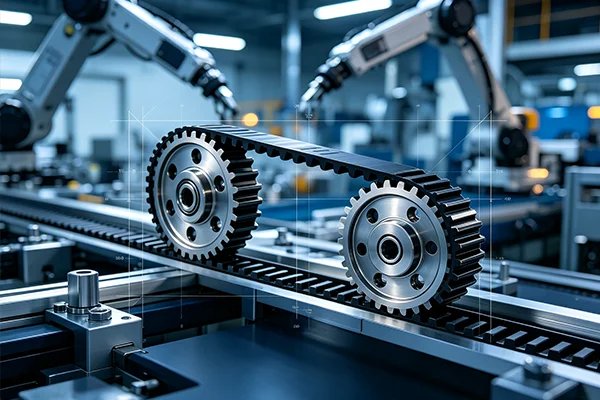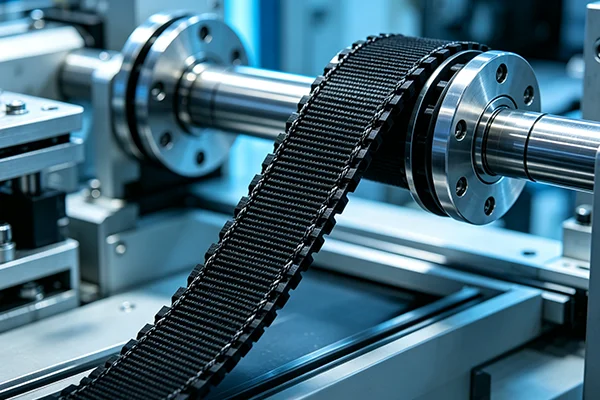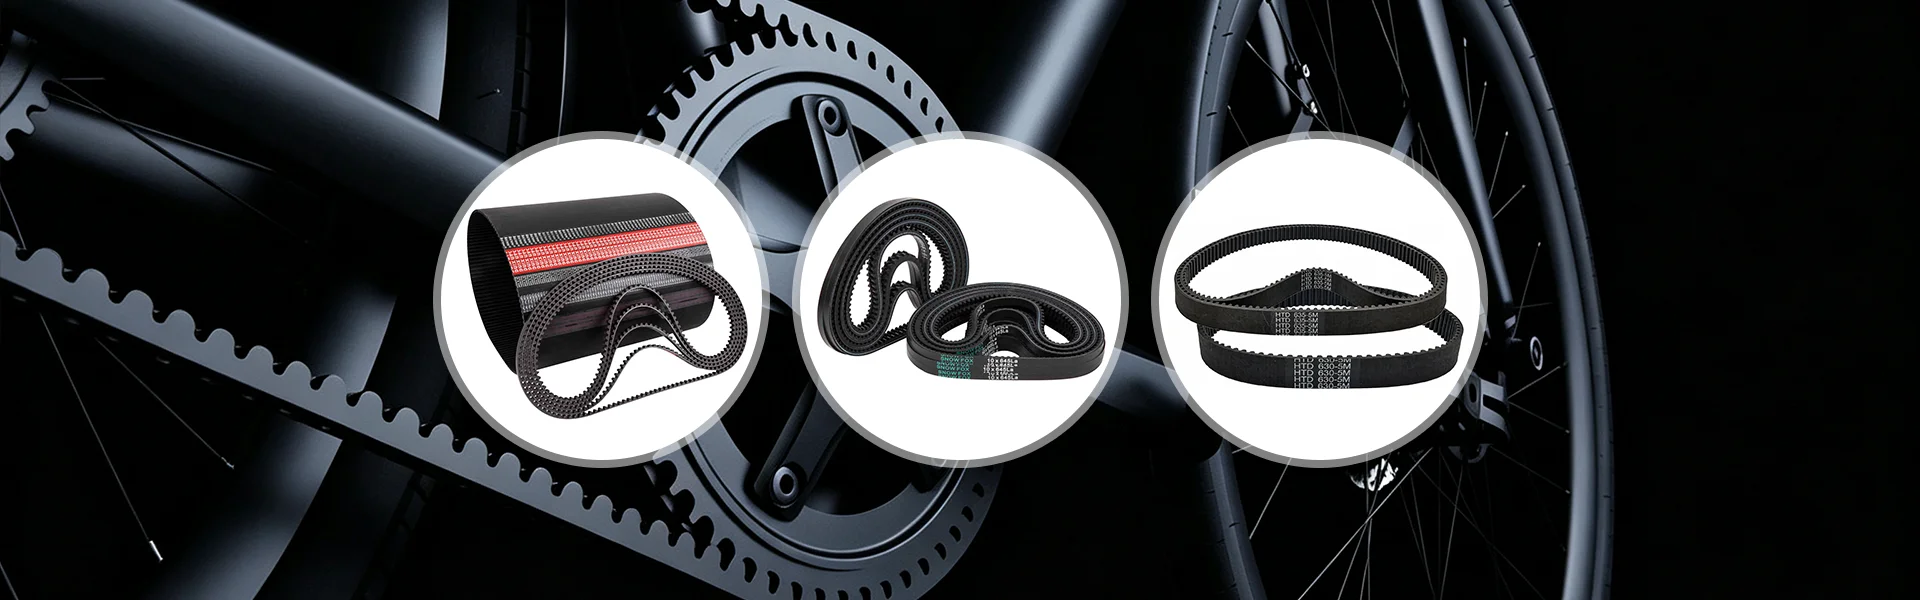
A szénszálak legközvetlenebb jellemzője a nyúlási sebessége, amely sokkal alacsonyabb, mint az üvegszálas zsinóré és az acélzsinóré. A fix középtávú sebességváltókban ez a jellemző pozicionálás-megtartó képességben nyilvánul meg: a szíj nagyon keveset kúszik hosszan tartó működés után, és az ismétlődő pozicionálási eltérés nem csúszik észrevehetően a futási idővel.
Az olyan berendezéseknél, mint a csomagológépek, címkézőgépek és kisméretű CNC-szerszámcserélő tengelyek – ahol a „pontos megállás” többet jelent, mint a „húzóerő” – az alacsony nyúlás kevesebb újrafeszítési ciklust és kisebb kumulatív hibakockázatot jelent a többtengelyes szinkronizálás során. Vegye figyelembe, hogy mivel aA szénkábel időzítése belts kis nyúlásúak, ha az üvegszálas szíj feszítési beállítása megmarad, a csapágyterhelés túl nagy lesz; a kezdeti feszültséget általában 10–15%-kal kell csökkenteni.
Többhajtású szinkronizálás esetén az egyes szíjak nyúlási különbségei közvetlenül összeadják a fáziseltérést. A szénszálas zsinór alacsony kúszási jellemzője szorosan tartja az egyes tengelyek megnyúlását a teljes futási ciklus alatt, csökkentve a szinkronizálási eltolódást, amelyet egyetlen szalag „először meglazul” okoz. Az átvétel során ellenőrizze az ugyanabból a tételből származó több szalag osztáshossz-tartományát.
Ugyanazon szalagszélesség mellett a szénszálas vezérműszíj megengedett kerületi ereje körülbelül kétszerese lehet az azonos specifikációjú üvegszálas zsinórtermékének. Ez különösen hasznos lánccsere esetén: az eredetileg láncot vagy rendkívül széles szalagot igénylő hengerlési, extrudáló és zúzóberendezéseknél a szénszálas szalagra való átállás lehetővé teszi a szélesség szűkítését, ezáltal csökkentve a tengelyvég túlnyúló terhelését.
Az, hogy megvalósítható-e nagy nyomatéksűrűség, a foggyökér nyírási ellenállásától függ. A beszerzés során kérjen foggyökér nyírási vizsgálati adatokat a megfelelő fogprofilhoz, ne csak a szakítószilárdságot nézze.
A szíjszélesség szűkítése után a szíjtárcsa fogfelületére eső területegységre eső nyomás nő. A szíjtárcsa fogszélességét és a fogfelület keménységét ismételten ellenőrizni kell az összeférhetőség érdekében. Ha az eredeti széles szíjtárcsát ellenőrzés nélkül megtartják, a fogfelület kopási sebessége felgyorsulhat.
A ragasztóréteg meghibásodása gyakran a telepítés után hónapokkal jelentkezik, és nehezen fedhető le a bejövő mintavétellel. A vevő a ragasztás minőségének közvetett bizonyítékaként kérheti az áruval együtt szállítandó tétel bemártási kezelési és kikeményedési fokának nyilvántartását.
Ha a berendezés vízmosással vagy magas páratartalmú körülményekkel jár, ezt a kiválasztás során jelezni kell, hogy megbizonyosodjon arról, hogy a szíjtest keverékében lévő hidrolízisnek ellenálló komponensek kompatibilisek.
A poliuretán hevedertesteknél figyelmet kell fordítani a tétel keménységének konzisztenciájára. Ha a Shore A keménysége több mint ±3-mal eltér a kötegek között, a feszültségcsökkenés mértéke a hosszú középtávú átviteleknél ingadozni fog.
A kloroprén gumi szíjtesteken a duzzadt jelek viszonylag későn jelentkeznek, alkalmi olajjal való érintkezés után. Az első ellenőrzési ciklust ennek megfelelően le kell rövidíteni, összpontosítva arra, hogy az öv hátulja megpuhult-e, vagy a fog felülete abnormálisan fényes-e.
Ha görbe vonalú fogakat használnak a lánc cseréjére, a kiválasztást a tényleges kerületi erőn kell alapulnia, nem pedig a motor névleges teljesítményén. Az elfogadás a foggyökér nyírási adataira és a szíjtárcsa foghorony állapotára összpontosít.
A szénszálas vezérműszíjak rendkívül érzékenyek a szíjtárcsa foghornyának kopására. Ha a régi szíjtárcsán már lépcsőzetes kopás látható, akkor az új szíjban gyakran jóval a várható élettartam előtt foggyökérrepedések keletkeznek.
Az ISO 9001:2015 keretrendszer értelmében a Kaihong megőrzi a vulkanizálási görbét és a keménységmérési rekordokat minden egyes tétel vegyületről. A vásárlók kérhetik, hogy a tételadatokat az áruval együtt adják meg az első cikk visszaigazolásakor.
A nagy éves volumenű OEM-projekteknél ajánlatos a szerződésben rögzíteni, hogy minden tételből három azonos specifikációjú hevederből kell mintát venni, és a osztáshosszt szabványos feszültség mellett mérni, a három tartomány tartománya nem haladhatja meg a 0,3 mm-t.